Сварка каркаса из профильной квадратной трубы 80х80х3
Содержание статьи:
Профильная труба 80х80 со стенкой 3 мм — частый материал для столбов ворот, стоек навесов, каркасов лёгких ангаров и площадок. Сечение крупное, а стенка тонкая, и это сочетание создаёт свои трудности при сварке: металл быстро перегревается, а узлы ведёт сильнее, чем ждёшь. Разберём, как варить такой профиль, чтобы каркас получился ровным и прочным.
Что за материал
Квадратная труба 80х80 мм, стенка 3 мм, по ГОСТ 8639 или ГОСТ 30245. Вес профильной трубы 80х80х3 — около 7,13 кг на метр (в тонне около 140 м), шестиметровый хлыст весит около 43 кг. Сталь обычно Ст3сп, Ст3пс или 08пс-10. Для конструкций, которые работают на морозе и под нагрузкой, берут 09Г2С.
Для сварщика важно знать марку заранее. Ст3 и 08пс варятся без подогрева и без особых условий. 09Г2С тоже хорошо сваривается, но при минусовой температуре на улице зону шва лучше подогреть, а электроды держать сухими.
Подготовка
Резка. Торцы под стыковку режут перпендикулярно оси трубы: перекос даже в 1–2 мм на сечении 80 мм даёт щель, которую потом приходится заваривать «соплями». Если узел угловой (рама, ферма), угол реза выставляют заранее — по шаблону или на ленточной пиле.
Зачистка. Окалину и ржавчину снимают на 15–20 мм от кромки с каждой стороны, до металлического блеска. На профтрубе со склада почти всегда есть масляная плёнка или налёт — без зачистки они дают поры.
Разделка. При стенке 3 мм разделку кромок не делают. Достаточно зазора 1–1,5 мм, чтобы шов проплавил стенку насквозь.
Режимы
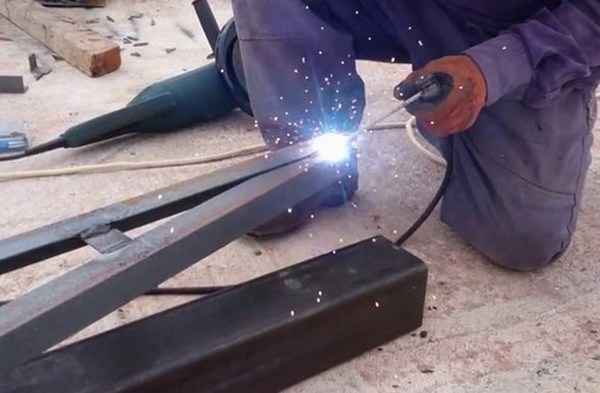
Ручная дуговая сварка (MMA). Электроды диаметром 2,5 мм, ток 70–90 А, или 3 мм на 90–110 А. Тип электродов — с рутиловым покрытием для Ст3 (лёгкий поджиг, аккуратный шов) или основные (типа УОНИ) для 09Г2С и ответственных узлов.
Полуавтомат (MIG/MAG). Проволока 0,8–1,0 мм, газ — смесь аргона с углекислотой. Ток 90–140 А, напряжение 18–20 В. Полуавтомат на тонкой стенке удобнее: меньше перегрев, проще держать ровный валик.
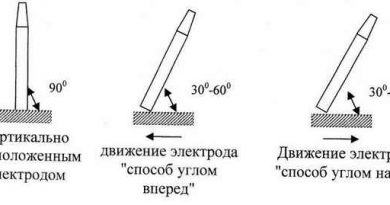
Главный риск на стенке 3 мм — прожог. Если дуга задерживается на одном месте, металл проваливается. Лечится короткой дугой, равномерной скоростью и швом в несколько коротких участков.
Порядок сварки узла
Профильная труба при сварке ведёт себя предсказуемо: металл тянет в сторону шва. Чтобы рама не ушла из плоскости, работают в таком порядке:
- Прихватки. Сначала каркас собирают на прихватках — по одной-две на каждую грань узла. Проверяют диагонали рамы рулеткой: если они равны, геометрия в порядке.
- Противоположные грани. Узел варят не по кругу, а крест-накрест: сначала одна грань, потом противоположная, затем две оставшиеся. Так усадка компенсирует сама себя.
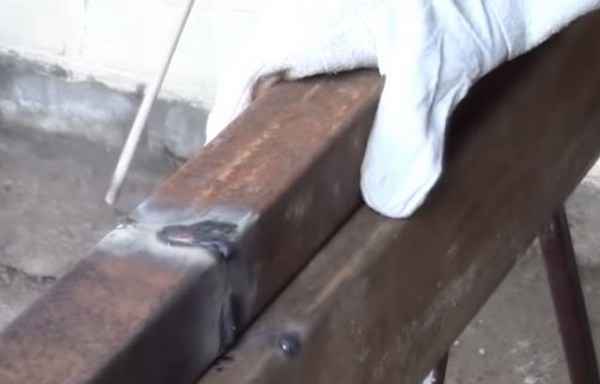
- Короткие участки. На каждой грани шов ведут участками по 20–30 мм с паузами, давая металлу остыть. Сплошной шов вокруг всего сечения за один проход почти гарантирует перекос.
- Углы последними. Углы трубы — самое тонкое место по проплавлению. Их заваривают в конце, когда грани уже держат форму.
Типичные ошибки
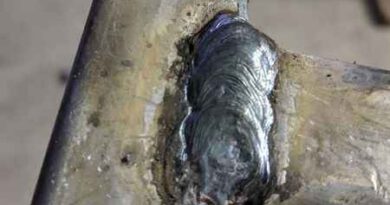
Шов только сверху. Часто варят только доступные грани, а нижнюю оставляют «на потом». Такой узел работает на излом и трескается при первой серьёзной нагрузке, особенно на столбах ворот.
Открытые торцы. Влага попадает внутрь трубы и сгнивает изнутри, а снаружи этого не видно. Торцы заваривают заглушками или закрывают пластиковыми колпачками.
Покраска по шлаку. Шлак и брызги удаляют до грунтовки. Краска по шлаку держится плохо и отслаивается за пару сезонов.
Где взять материал
Для каркасов в Петербурге и Ленобласти удобнее брать трубу на складе с резкой в размер: меньше работы болгаркой на участке и ровнее торцы. Например, профильную трубу 80х80х3 длиной 6 метров можно заказать на invprom.ru — там указаны ГОСТ и марка стали на партию, что важно знать до начала сварки.
Итого
Профильная труба 80х80х3 хорошо варится, если помнить про тонкую стенку: короткая дуга, умеренный ток, шов участками и крест-накрест. Соберите каркас на прихватках, проверьте диагонали, заварите все четыре грани каждого узла и закройте торцы. Тогда конструкция простоит долго и не уйдёт из геометрии.