Сварка шпунта Ларсена: почему шов начинают с проверки профиля
Содержание статьи:
При подготовке шпунта к погружению может потребоваться соединить элементы по длине, выполнить проектный узел или обрезать повреждённый участок. Со стороны такая работа похожа на обычную сварку толстого проката. Но у шпунта нужно сохранить не только прочность соединения: искривление элемента или повреждение замка способны помешать сборке целой стенки.
Разные задачи требуют разных соединений
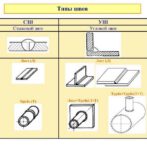
Стык при наращивании длины, приварка детали крепления и герметизация замка решают разные задачи. Первый участвует в передаче усилий, второй работает в составе конкретного узла, а третий связан с ограничением фильтрации воды. Одинаковый внешний вид шва не делает эти соединения взаимозаменяемыми.
До подготовки кромок нужно понимать назначение узла и иметь его проектное решение. Схему соединения, разделку, материалы и контроль выбирают под эту задачу. Исполнитель не должен заменять стык накладкой или менять протяжённость шва только потому, что так удобнее работать на площадке.
При заказе сварки и резки шпунта Ларсена поэтому передают не только число элементов. Нужны чертежи узлов, обозначения профилей, сведения о стали, состояние проката и требования к приёмке. Это позволяет определить состав работ до вывоза оборудования на объект.
Почему недостаточно знать толщину металла
Свариваемость зависит от свойств стали и условий выполнения соединения. Нельзя назначить режим только по толщине стенки или выбрать расходный материал по привычке с другого объекта. Особое внимание требуется, если соединяют элементы с различающимися характеристиками или используют прокат без понятной истории.
Идентификация материала особенно важна для бывшего в употреблении шпунта. Следы прежних сварных работ, вырезы и деформации нужно показать до согласования технологии. Если сведения о стали отсутствуют, этот пробел нельзя закрыть предположением, что весь шпунт сваривается одинаково.
На результат влияют подготовка поверхности и условия работы. Грязь, влага и остатки покрытий в зоне соединения мешают стабильному процессу. Необходимость подогрева, ограничения по температуре и порядок выполнения швов устанавливают в технологической документации, а не по универсальному совету из статьи.
Геометрия важна наравне с прочностью
При нагреве и охлаждении металл деформируется. Для длинного шпунтового элемента это может означать нарушение прямолинейности или взаимного положения частей профиля. Даже аккуратный на вид шов не компенсирует геометрическую ошибку, которая проявится при заведении соседнего элемента в замок.
До сварки проверяют взаимное положение соединяемых частей, а после — размеры и состояние элемента. Способ сборки и последовательность операций выбирают так, чтобы ограничить деформации. Попытка исправить уже собранный профиль случайным прогревом может создать новые повреждения вместо устранения исходного дефекта.
Замковые соединения требуют отдельного внимания. Их нельзя считать обычной кромкой, которую допустимо произвольно подрезать ради удобства. Повреждённый замок влияет на возможность соединить элементы; при требованиях к водонепроницаемости состояние этого узла приобретает дополнительное значение.
Что проверяют после резки и сварки
Резка изменяет длину и форму торца. После неё оценивают соответствие чертежу, состояние кромок и отсутствие дефектов, мешающих дальнейшей сборке. Если резкой удаляли повреждённый участок, фактическую оставшуюся длину вносят в ведомость: прежняя маркировка уже не описывает элемент полностью.
Приёмка сварного соединения включает предусмотренные документацией проверки. Объём визуального, измерительного и иных методов контроля зависит от назначения шва. Оценка «держится прочно» или отсутствие заметной трещины не заменяют установленные критерии качества.
Следует сохранить связь между элементом, выполненным узлом и результатами контроля. Это особенно полезно, когда на одной площадке готовят разные партии: иначе после перемещения штабелей сложно установить, какой профиль уже обработан и принят, а какой ещё ожидает проверки.
Практический порядок начинается с идентификации стали и назначения соединения. Затем согласуют чертёж и технологию, выполняют работы и принимают результат вместе с геометрией профиля. Так сварной узел оценивают как часть будущего ограждения, а не как отдельную полосу наплавленного металла.